
工業材料における不純物対策 第5回: 産業別実例 ― 不純物対策はものづくりの根底にある
2026/07/02
不純物対策に関しては要求基準がますます厳しくなっていく社会要求のなかで、本連載では工業製品において品質上の問題となり得る不純物の対策について取り上げます。
最終回の本回では、実際の現場での実例について、産業別に取り上げます。
目次
第1回:不純物の本質(支配原理)
第2回:分析 — 測定限界が品質を決める
第3回:分離精製 — 差を拡大する工学
第4回:混入防止 — 設計思想としての品質
第5回:産業別実例 ― 不純物対策はものづくりの根底にある
1.はじめに
本シリーズでは、第1回で不純物の本質、第2回で分析、第3回で分離精製、第4回で混入防止について整理してきました。最終回となる第5回では、それらの考え方が実際の産業現場でどのように生かされているかを、具体的な材料・製品を通じて見ていきます。
不純物対策は、半導体や医薬品のような先端分野だけの課題ではありません。巨大な石油・化学プラントから、日用品、食品、精密デバイスに至るまで、あらゆるものづくりの品質保証の根底にあります。
重要なのは、考え方には共通性がある一方で、対策は材料・工程・用途ごとに異なるという点です。最終回では、その「共通原理」と「個別最適」の関係を整理します。
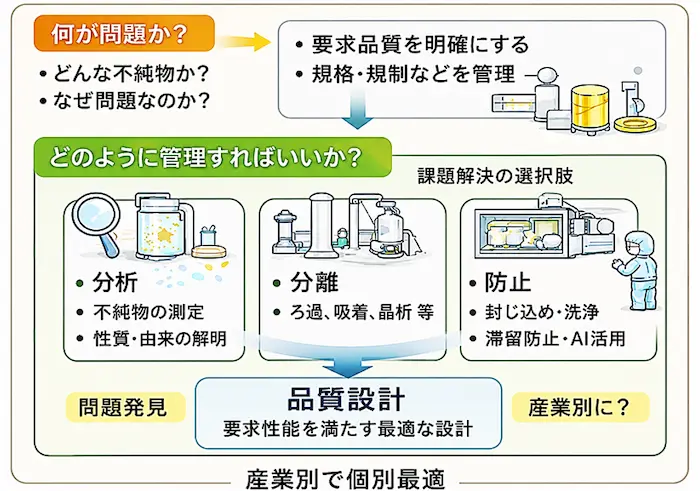
図1:全産業に共通する不純物対策の考え方(分析→分離→防止→品質保証)
2.PVC:汎用品でも不純物管理は不可欠
PVC(ポリ塩化ビニル)は代表的な汎用樹脂であり、大量生産・低コストが求められる材料です。しかし、だからこそ不純物管理の重要性が大きい分野でもあります。
主な管理対象:
・未反応VCM:PVCの原料である塩化ビニルモノマー。未反応で残留すると安全性、規制対応が必要
・魚眼(fisheye):異物や分散不良によって発生する外観不良
・重合開始剤残渣:熱安定性低下
・金属石けん:熱安定剤や潤滑剤として使用される添加剤。過剰に残留すると加工性への影響
PVCでは、外観・加工性・安全性のバランスが重要であり、『必要十分な品質』を最小コストで達成する典型例です。
3.半導体:超微量不純物が品質を支配する世界
半導体材料は、不純物対策の極限領域です。ナトリウムや鉄などの微量金属、水分、微粒子が、製品歩留まりや寿命に直接影響します。
主な管理対象:
・Na、Fe:リーク・絶縁不良
・水分:酸化膜欠陥
・パーティクル(微細な異物):回路欠陥
特徴:ppb〜pptレベル管理、クリーン搬送(FOUP)、超純水・超高純度薬液管理
ここでは『分析技術そのものが品質を決める』世界と言えます。
4.LiB・先端材料:性能そのものを左右する不純物
リチウムイオン電池(LiB)や先端材料では、不純物が安全性・寿命・信頼性に直結します。
主な管理対象:
・Fe、Cu混入:自己放電・寿命低下
・水分:電解液分解、HF(フッ化水素)生成
・粒度ばらつき:塗工不良、容量ムラ
特徴:粉体・スラリー管理が重要、クリーン搬送・乾燥管理が必須、トレーサビリティ重視
LiB分野は、近年の不純物管理の重要性を最も象徴する分野の1つです。
5.食品・医薬:安全と信頼の品質保証
食品・医薬品では、不純物対策は安全・信頼そのものです。
主な管理対象:
・異物(毛髪、金属片、虫)
・微生物
・残留溶媒、分解生成物
特徴:HACCP、GMP、無菌管理、トレーサビリティ
ここでは、品質保証は『消費者・患者への信頼』に直結します。
6.バッチと連続生産で変わる不純物対策の考え方
工業材料の不純物対策を考える際、材料や製品だけでなく、生産方式の違いも重要な視点です。同じ材料であっても、バッチ生産と連続生産では、不純物の発生・検出・管理の考え方が大きく異なります。
(1)バッチ生産の特徴
バッチ生産では、一定量ごとに製造・確認を行うため、工程ごとの切り分けが比較的容易です。
特徴:ロット単位で品質確認しやすい、問題発生時の原因追跡がしやすい、条件変更への柔軟性が高い
主な不純物対策:洗浄切替管理、ロットサンプリング、人的作業標準化
(2)連続生産の特徴
連続生産では、安定運転による高効率・低コストが大きな利点です。しかし、一度異常や汚染が発生すると、その影響は大きく拡大します。
特徴:大量処理・低コスト、品質の安定化が可能、自動化しやすい
主な不純物対策:PAT(注1)、インライン監視、リアルタイム異常検知、予兆保全、早期遮断
※注1:「Process Analytical Technology」の略で、医薬品などの製造プロセスを、リアルタイムに測定・解析しながら設計・監視・制御するための考え方と技術群のことです。 日本語では一般的にプロセス分析技術と呼ばれます。
(3)管理ポイントの違い
・品質確認:バッチはロット後検査、連続は常時監視
・サンプリング:バッチは点採取、連続は代表性確保
・異常対応:バッチは切り分け容易、連続は即時対応必須
・ロス影響:バッチは局所、連続は全体波及
連続生産では、不純物問題が発生した際の損失・廃棄量・停止コストが極めて大きくなるため、『問題を起こさない設計』と『早期検知』が決定的に重要となります。
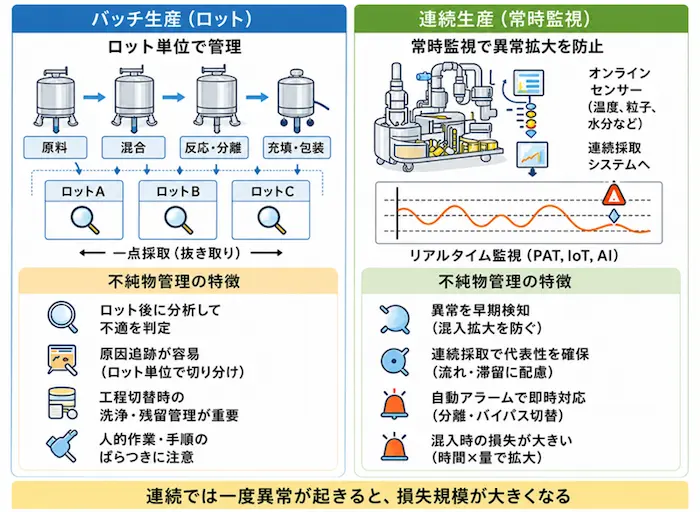
図2:バッチ vs 連続:不純物管理の違い比較図
7.共通原理と個別最適
ここまで見てきたように、不純物対策には共通する考え方があります。
共通原理:不純物は性能阻害因子、分析・分離・防止の考え方は共通、品質は工程設計で決まる
一方で、実際の対策は:材料状態(粉・液・固体)、要求性能(安全・寿命・外観)、生産規模(大量・少量)
工程条件(連続・バッチ)によって全く異なります。
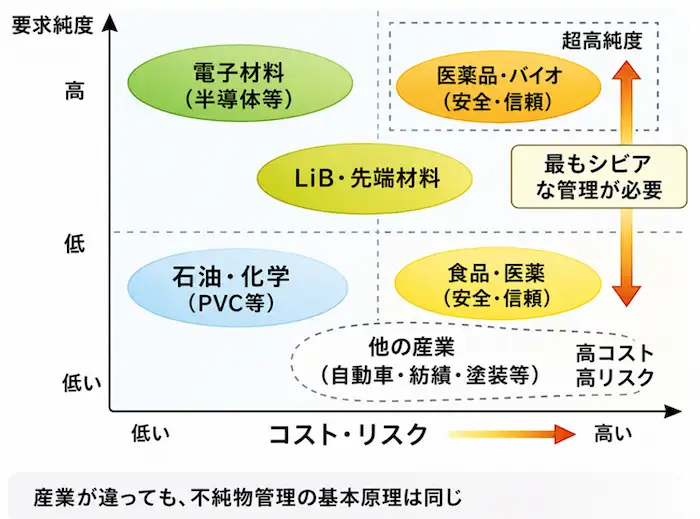
図3:産業別 不純物管理マップ(要求性能 × 管理レベル)
8.まとめ(本シリーズの結論)
不純物対策は、特定産業だけの特殊技術ではありません。巨大プラントから精密デバイスまで、あらゆるものづくりの品質保証の根底にあります。その本質は共通していても、最適な対策は材料・工程・用途ごとに異なります。だからこそ、不純物対策とは、単なる除去技術でも検査技術でもなく、『対象を理解し、最適化する工学』そのものです。
本シリーズを通じて、不純物対策を「問題発生後の対応」ではなく、「品質を設計する思想」として捉える視点を共有できれば幸いです。
鹿子島 達志(Tatsushi Kagoshima)/ SCE・Net
1949年生まれ。九州大学工学部卒。鐘淵化学工業(株)(現カネカ)他2社を経験。生産技術や調達部門にて多くの大型海外工場建設の責任者として従事。マレーシアにエンジ会社のMD(社長)として2年間駐在。化学工学会のコストエンジニアリング部会員で活動、SCE・Net会員。現在、生産技術コンサル業のイーグレテック代表。