
工業材料における不純物対策 第4回 混入防止:設計思想としての品質
2026/06/18
不純物対策に関しては要求基準がますます厳しくなっていく社会要求のなかで、本連載では工業製品において品質上の問題となり得る不純物の対策について取り上げます。
第4回では、不純物を混入させないための対策について解説します。
目次
第1回:不純物の本質(支配原理)
第2回:分析 — 測定限界が品質を決める
第3回:分離精製 — 差を拡大する工学
第4回:混入防止 — 設計思想としての品質
第5回:産業別実例 ― 不純物対策はものづくりの根底にある
1.はじめに
不純物対策において、最も理想的な方法は「除去すること」ではなく、「最初から入れないこと」です。
分析で見つけ、分離で除去することは重要ですが、それだけでは本質的な解決にはなりません。工業材料の品質は、製造後の検査ではなく、設計段階で決まるからです。第4回は、不純物を混入させないための考え方を、工程設計・設備・管理の視点から整理します。
2.不純物混入の主な経路
工業材料における不純物の混入経路は、主に以下の4つです。
・原料由来:原料中の微量成分
・設備由来:配管・容器・シール材からの溶出
・環境由来:空気、水分、粉塵、微生物
・人為由来:作業ミス、交差汚染
重要な視点は、多くの不純物は「後から発生する」のではなく、「工程中で持ち込まれる」ということです。
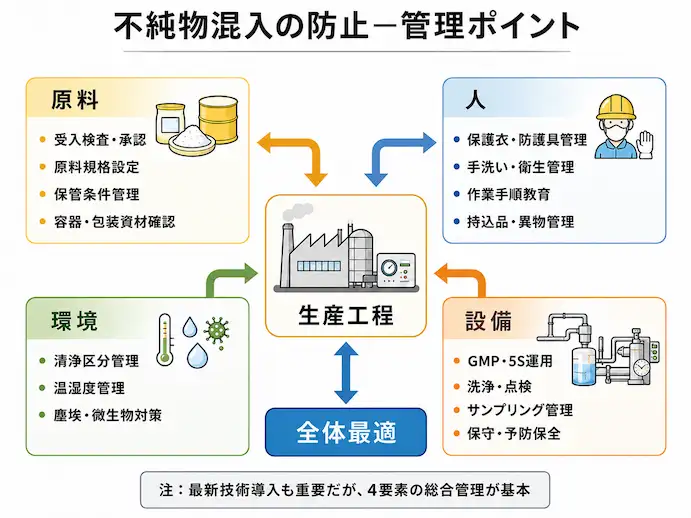
図1:不純物混入経路の全体像
3.防止の基本思想:品質は設計で作る
品質を最終検査で保証するのではなく、設計段階から品質を作り込む考え方は、医薬品分野のQbD(Quality by Design)として体系化されていますが、工業材料全般にも共通します。
3-1.防止の基本の考え方
(1)源流管理:源流で入れない
原料規格管理、サプライヤー管理、受入検査
(2)工程管理:工程で増やさない
温度・圧力・時間管理、洗浄性の高い設備設計、デッドスペース低減・滞留防止、分解・副反応抑制
(3)環境管理:工程全体で拡大させない
クリーン化、水質管理、作業標準化、異常の早期検知、拡散防止、トレーサビリティ
3-2. 防止の実務的な5要素管理
(1)原料管理
原料規格・トレーサビリティ、サプライヤー監査、受入時の迅速分析(PAT)
最新例:原料ロットのデジタル証明書、ブロックチェーン管理
(2)設備管理
材質適合、洗浄性(CIP/SIP)、密閉化・デッドレグ低減
最新例:シングルユース配管(医薬)、高純度配管(EP/SUS316L)
(3)工程管理
温度・圧力・滞留時間管理、リアルタイム監視
最新例:PAT、インライン粒度計、ラマン分光
(4)人の管理
SOP、教育、作業動線最適化
最新例:AR支援作業、電子バッチ記録
(5)環境管理
清浄度、湿度、水質、差圧管理
最新例:アイソレーター、FOUP、クリーン搬送、IoT環境監視
【用語説明】
FOUP(Front Opening Unified Pod):半導体ウェハを外気から遮断して搬送する密閉容器。
PAT(Process Analytical Technology):工程をリアルタイムで品質を監視し、異常を未然に防ぐ技術。
QbD(Quality by Design):品質を検査で保証するのではなく、設計段階から品質を作り込む考え方。
AR(Augmented Reality):現実世界を立体的に読み取り、仮想的に拡張する最新技術のこと。
4.設備設計と不純物対策
設備設計は、混入防止の要です。
重要なポイント:材質選定(腐食・溶出防止)、シール・パッキン材の適合、洗浄性(CIP/SIP対応)、滞留・堆積防止構造、配管のデッドレグ低減
例えば、微量金属溶出や樹脂成分のブリードアウトは、設計段階でしか防げない問題です。
▶ 最新設備・防止技術の実例
・アイソレーター:無菌+作業者遮断。医薬製造で標準化。
・シングルユースシステム:洗浄不要、交差汚染リスク低減。
・密閉搬送(FOUP、真空搬送):半導体・電池で必須。
・スマート洗浄管理(CIP監視):洗浄残渣の見える化。
・AI異常検知:設備劣化・異物混入兆候を早期検出
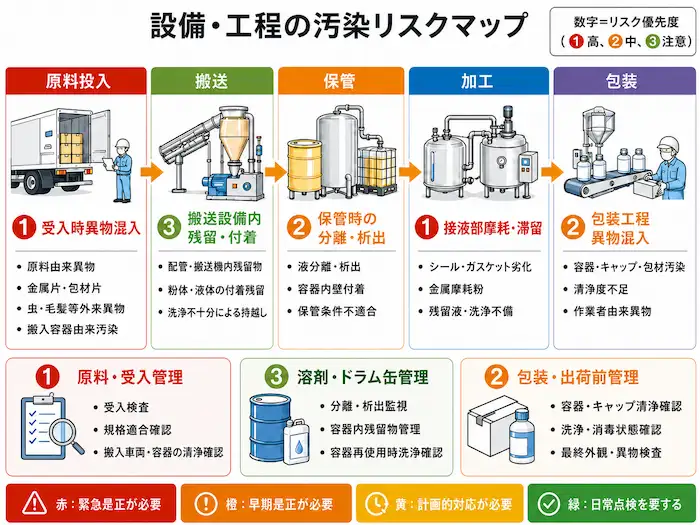
図2:設備設計における汚染リスク箇所例
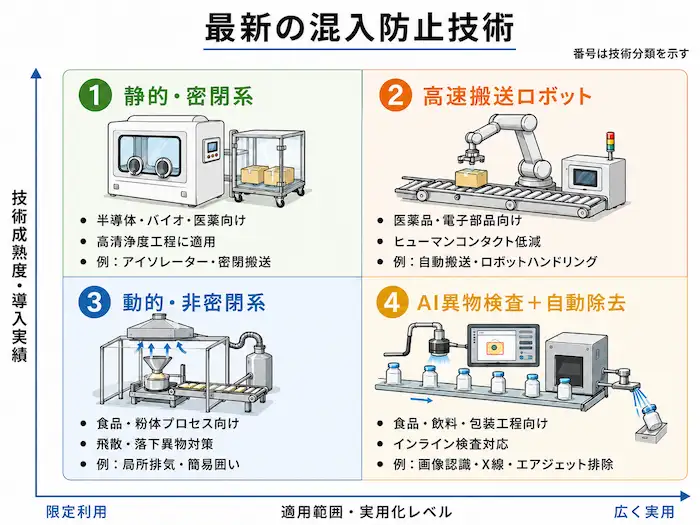
図3:最新混入防止技術のマップ(原料~設備~搬送)
5.人的要因と管理
現場では、人為起因の混入も大きな要因です。原料取り違え、洗浄不足、作業順序ミス、異物持ち込みなどを防ぐためには、標準作業手順(SOP)、教育訓練、記録管理、異常時のトレーサビリティなどが重要となります。
品質は設備だけではなく、運用で決まるのです。
6.コストと防止の考え方
混入防止は一見コスト増に見えますが、長期的には最も合理的です。不良率低減、再処理削減、クレーム・回収リスク低減によりコストが下げられるだけでなく、信頼性向上につながります。一般に、不純物混入に伴う品質コストは、工程の後段になるほど急激に増大します。原料段階での防止は低コストですが、製品化後や市場で発見された場合には、再処理・廃棄・回収・信用失墜などによりコストは著しく増加します。
下図に予防コスト(低→緩やか増)、検査コスト(中)、失敗コスト(急増)を示します。
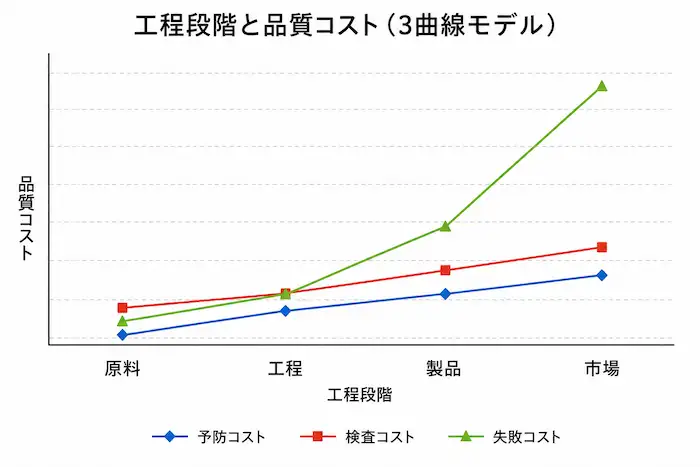
図4:工程段階と品質コスト(後工程ほど損失大)
7.まとめ
不純物対策の理想は、「見つける」「除去する」ことではなく、「入れない」ことです。工業材料の品質は、原料・設備・環境・人のすべてを含めたシステム設計によって決まります。不純物問題の本質は、分析機器や精製装置の性能不足ではなく、「工程全体を品質システムとして見ていないこと」にある場合が少なくありません。現場では、異物混入の原因を作業ミスに帰す傾向がありますが、実際には“ミスが起こる構造”そのものが問題です。したがって、真の不純物対策とは、現場に負担を強いる管理ではなく、ミスが起こりにくい仕組みを作ることです。
次回は最終回として、PVC、半導体材料、LiB材料など具体的なケースを通じて、『要求性能が不純物管理を決める』という本シリーズの本質を整理します。
鹿子島 達志(Tatsushi Kagoshima)/ SCE・Net
1949年生まれ。九州大学工学部卒。鐘淵化学工業(株)(現カネカ)他2社を経験。生産技術や調達部門にて多くの大型海外工場建設の責任者として従事。マレーシアにエンジ会社のMD(社長)として2年間駐在。化学工学会のコストエンジニアリング部会員で活動、SCE・Net会員。現在、生産技術コンサル業のイーグレテック代表。