
マルチマテリアル時代の「くっつける技術」-異種材料接着を基礎から学ぶ 第1回:【背景】マルチマテリアル化を支える「異種材料接合」の重要性 【基礎1】接着力発現の原理(表面張力、分子間力、接着仕事)について解説する。
2026/10/27
現代の製造業において非常に重要な役割を果たしている「異種材料接着」。それは、金属とプラスチックなど異なる性質を持つ材料同士を接合・接着する技術です。
本連載では異種材料接合技術について、基礎的な知識から実用例まで取り上げ、解説します。
目次
第1回:【背景】マルチマテリアル化を支える「異種材料接合」の重要性【基礎1】接着力発現の原理(表面張力、分子間力、接着仕事)について解説する。
第2回:【基礎2】接着剤の種類と特長および最適接着剤の選定法
【基礎3】各被着材に適した表面処理法の選定法
第3回:最新の異種材料接合技術の原理および応用例。
最近開発された接着剤を用いない各種接合法(例:レーザー照射金属に対し樹脂を射出成形する)について、原理および応用例を解説する。
第4回:航空機における接着・接合技術
第5回:自動車における接着・接合技術
第6回:電気・電子工業における接着・接合技術
第7回:代表的継手のFEM応力解析結果および破壊条件に付いて接着層破面のSEM画像と照合しながら解説する。
第8回:接着接合の信頼性・耐久性評価と寿命予測法
第1回:【背景】マルチマテリアル化を支える「異種材料接合」の重要性
異種材料接合とは、異なる性質を持つ材料(例えば金属とプラスチック、鉄とアルミニウム、セラミックスとプラスチックなど)を組み合わせて接合するマルチマテリアル化技術であり、航空機、自動車(EV)の軽量化や電子部品の高機能化等、現代の製造業において極めて重要な役割を果たしています。
異種材料接合法には、リベット、ボルト、かしめなどの機械的接合、接着剤を用いる物理化学的・化学的接合、およびレーザー溶接、FSW(摩擦撹拌接合)などの熱的・固相接合があります。
航空機は自重の浮揚にも燃料を消費するため、重量・走行距離あたりの燃料消費量は、計算によれば自動車の約190倍となります。そこで従来から接着を多用してダブラ―(補強板)などを接着し、材料の使用量を極限まで減少させるとともに、損傷許容設計、つまり点検期間を短く取り、傷が点検期間内に致命的な大きさに成長しないようにしています。
また、安全率(強度の平均値/負荷応力の平均値)も一般的な産業機械では4以上の値がとられるのに対し、航空機では1.5以下と小さな値を採用しています1)。
航空機のハニカムパネルは接着剤無くしては構成できず、スキンに対するストリンガーも同様です。さらに、軽量化のためには、CFRPの使用が極めて有効で、それには接着接合が必須となります。
また、自動車ではEV化のために特に軽量化が求められていますので、適材を適所に使用するため、接着技術は必須の接合法となっています。自動車車体における主な接着剤適用部位を図1に示します。
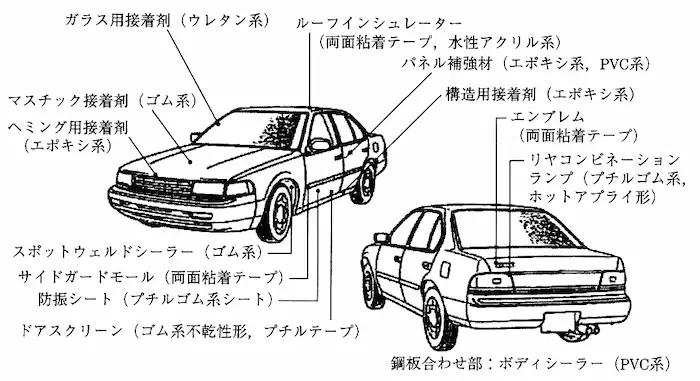
図1 自動車車体における主な接着剤適用部位2)
また、電気、電子材料においては、単に部品を固定するだけでなく、導電性、絶縁性、放熱性(熱伝導性)、密閉性(防水、防塵)など、デバイスの性能や信頼性を左右する重要な機能を持たせるために幅広く使用されています。そこでは、接着剤だけでなく、樹脂の接着性も用いてデバイスを構成しているのです。
図2には集積回路 (IC)の製造方法を示します3)。
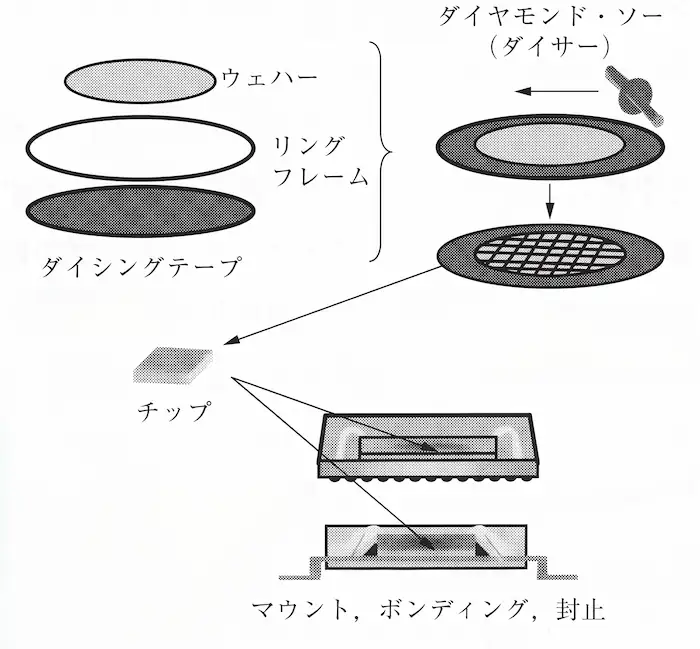
図2 集積回路(IC)の製造方法3)
なお、後の第3回~第6回では、航空機、自動車、および電子材料における接着の応用例についてご紹介します。
【接着の基礎1:接着力発現の原理】
1. 化学的接着説(原子・分子間引力発生のメカニズム)
緊密に接触した界面において、原子間および分子間の引力相互作用により接着するという説です。これらの引力は、イオン結合、共有結合などの一次結合、水素結合、およびvan der Waals力に分類され、図3にそれらの結合のポテンシャルエネルギーと原子・分子間距離との関係を示します4)。いずれの結合も、原子・分子間距離がおよそ0.6nm以下に接近しないと生じません。
水素結合エネルギーは共有結合の場合のおよそ数分の1~十分の1、van der Waals結合エネルギーは水素結合の半分~十分の1程度です。
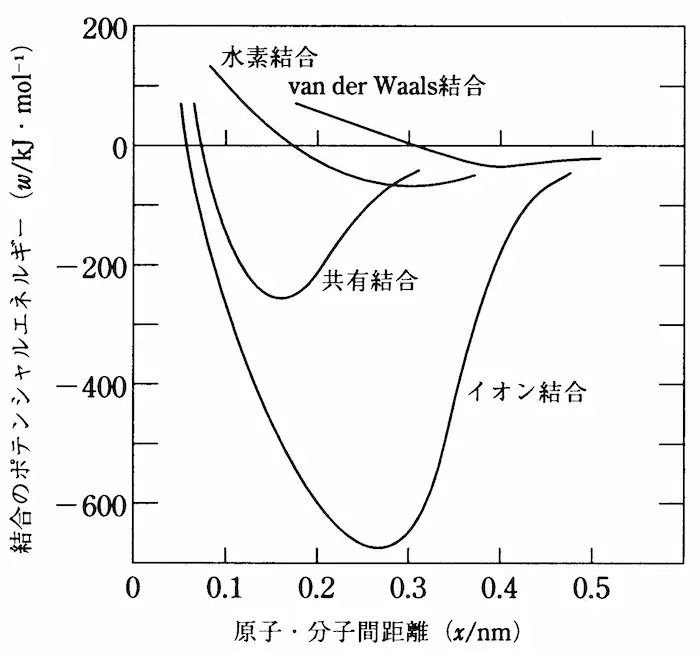
図3 化学結合のポテンシャルエネルギー4)
図3のように、原子・分子間引力が生じるためには、その間の距離を0.2~0.6nm(10-9m)にする必要があります。しかし被着材表面は図4のように、たとえ同一材料の破断面同士でもnmオーダーよりはるかに大きな隙間が生じていますので5)、液体状接着剤あるいは溶融した樹脂を隙間に充填し、被接合材表面との間隔を0.6nm以下としたあと固体化し、分子間引力を生じさせる必要があります。
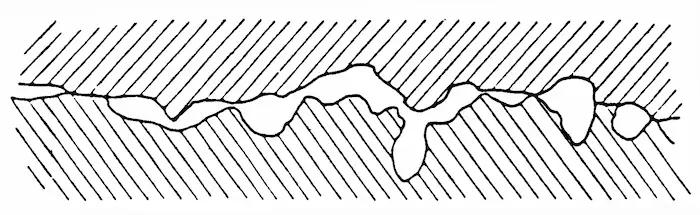
図4 被着体表面間接触模型5)
2.機械的接合説
図5のように被着材表面に凹凸が多ければ、そのくぼみ内へ接着剤が入り込み、錨(いかり)を打ち込んだような効果(アンカー効果)が生じるとともに、接着面積も増加して、接着力が増すというよく知られた説6)です。
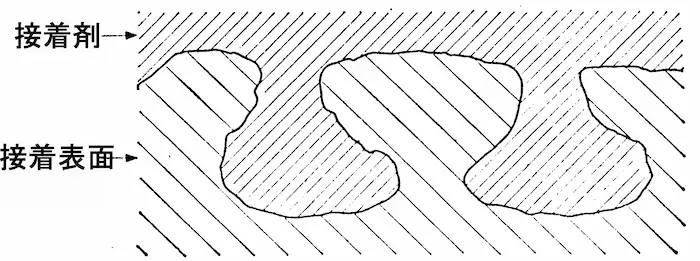
図5 投錨効果(アンカー効果)6)
◎接着層を凝集破壊させるための条件について7)
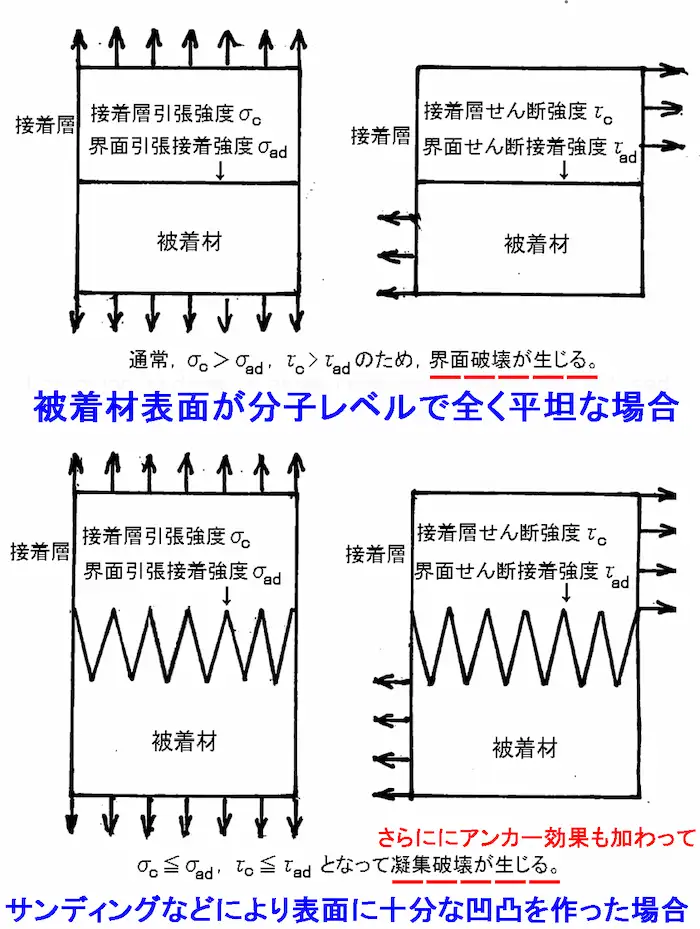
図6 接着層の界面破壊と凝集破壊の条件7)
図6上のように、被着材表面が分子レベルで全く平坦ならば、図3のように接着層の引張強度σ0(共有結合)より界面接着強度σad(van der Waals力または水素結合力)の方が1~2桁小さいため、界面破壊しか起こりません。それでは接着剤の強度σ0が発揮されませんので、図6下のように、サンディングを行って実質表面積を10倍以上にするとともに、図5のアンカー効果も加わるようにして、 界面接着強度σad=(接着面積増加倍率+アンカー効果)×(van der Waals力または水素結合力)≧σ0として、接着剤自体の破壊(凝集破壊)が起こるようにします。
3.からみ合い・および分子拡散説
Voyutskiiが提唱したのが拡散説8)で、未加硫ゴムを重ね合わせておくとくっつくという現象を指しています。図7は、ポリイソブチレン同士を接触させたときの経過時間とはく離荷重との関係で、時間とともにはく離強度が大きくなることを示しています8)。また加圧力が高いほどはく離強度が大きくなることが明らかにされています。
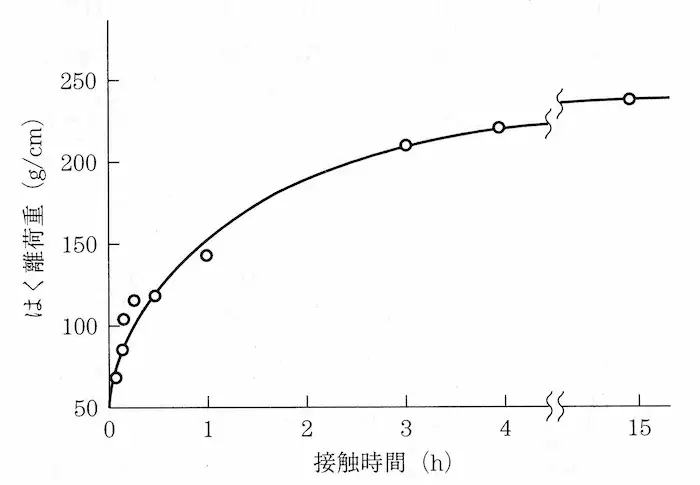
図7 ポリイソブチレンの接触時間とはく離強さの関係8)
4.接着仕事WAと接着強度との関係9)
接着力発現の原理として、接着仕事WAがあります。
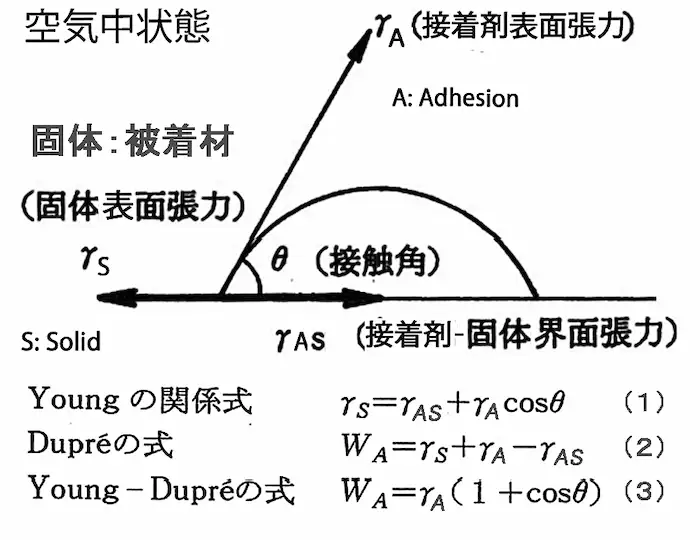
図8 被着材-接着剤間の接着仕事WA 9)
図89)において、表面自由エネルギー(表面張力)がγSの固体の表面上に表面自由エネルギーγAの接着材の一滴を載せたとき、両者の界面の自由エネルギーをγASとします。液滴端の固体表面とのなす角(接触角)をθとすれば、
γS=γAS +γAcosθ Youngの式(1)
接着仕事をWAとすれば、
WA=γS+γA-γAS Dupréの式(2)
WA=γA(1+cosθ) Young-Dupréの式(3)
となります。
式(2)により、接着継手を破断させるためには、外部からWAのエネルギーを加える必要があります。
また、式(3)により、接触角θが小さいほど被着材は接着剤により濡れやすく、接着仕事WAが大きくなり、それにともなって接着強度が大きくなることが分かります。
参考文献
1) 鈴木靖昭:接着工学―異種材料接着・接合,強度・信頼性・耐久性向上と寿命予測法,丸善出版(2018)p.210
2) 大山 眞:接着ハンドブック第4版,日本接着学会編(日刊工業新聞社,2007)p.982
3) 杉崎俊夫:接着ハンドブック第4版,日本接着学会編(日刊工業新聞社,2007)p.1121
4) 畑 敏雄,斎藤隆則,“接着ハンドブック第3版”,日本接着学会編(日刊工業新聞社),1996, p.15
5) 井本立也,工業材料,31-2,122(1983)
6) R.J.Schliekelmann,林 毅監訳,接着金属構造(日刊工業新聞社,1977)p.8
7) 鈴木靖昭:文献1)pp.40-41
8) 三刀基郷,接着ハンドブック 第4版,日本接着学会編(日刊工業新聞社,2007) p.13
9) 鈴木靖昭:文献1)p.13
鈴木靖昭
鈴木接着技術研究所 所長
1965年、名古屋工業大学 工業化学科卒業。同年、日本車輌製造に入社。技術研究所等にて高圧発電機絶縁用エポキシ樹脂の研究開発、新幹線などの鉄道車両の接着接合部の破壊条件・信頼性・耐久性に関する研究、有機材料等の評価・故障解析などに従事する。開発本部部長を経て、2003年定年退職後も7年間勤務。名城大学および中部大学で非常勤講師を務めた。名古屋産業振興公社および岐阜県産業経済振興センターアドバイザー。2013年に鈴木接着技術研究所(http://www.s-adhesion-tech.com/)を設立し現在に至る。
著書
接着工学(丸善出版)、粘・接着剤/接合技術の開発と市場2026(共著、シー・エム・シー出版)、他。
鈴木接着技術研究所
鈴木靖昭
他。工学博士(名古屋大学)。技術士(機械部門)